柔性化 · 智能化焊接产线整体解决方案

焊接产线
从规划到量产,一次交付

广州浩通智能科技深耕汽摩零部件与数据中心液冷换热两大行业, 提供汽摩行业内外饰与底盘、摩托车车架油箱等零部件相关的焊接产线;提供数据中心液冷分水器全自动焊接产线、板翅式换热器柔性智能焊接产线以及3DVC等复合相变换热器智能产线。公司具备产线布局规划、工艺和3D设计、制造与电气调试以及产线信息化系统部署等一站式服务的能力,让智能化产线稳定跑出产效。​

0
交付产线(条)
0
服务客户(家)
0
焊接一次直通率​
0
综合效率提升
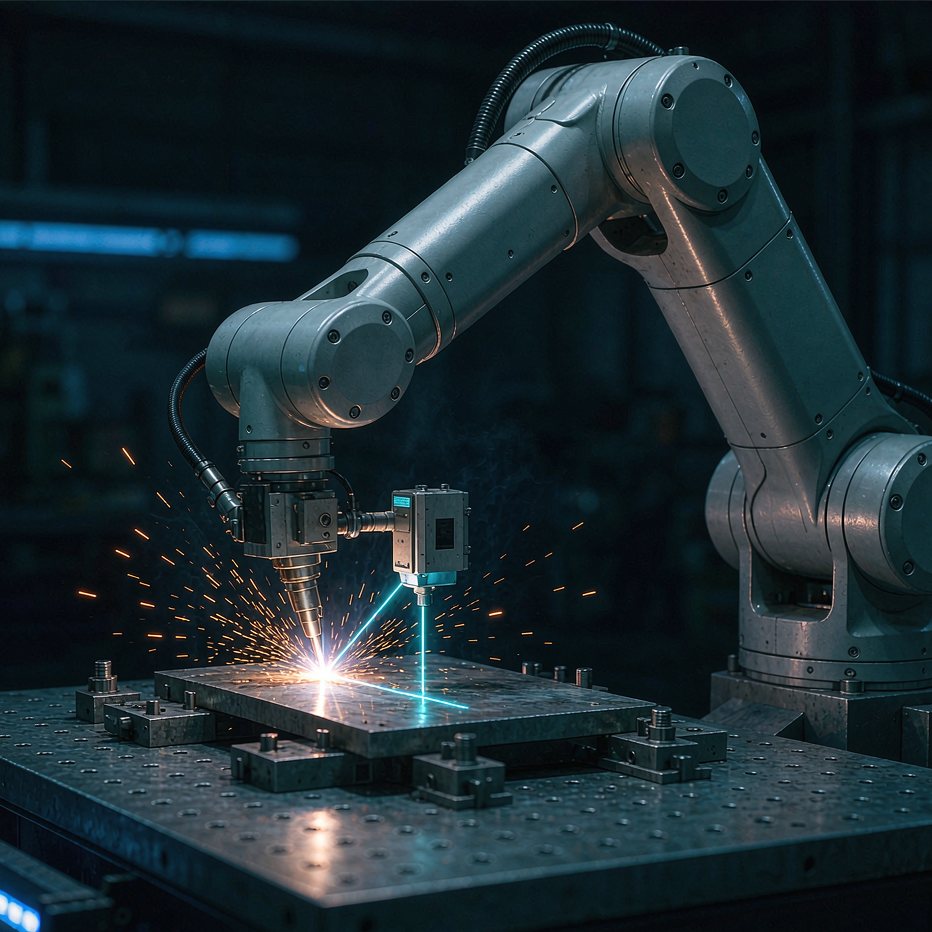
六轴工业机器人 MIG 焊接工位实拍:MIG 焊枪电弧与激光焊缝跟踪
◈
激光焊缝跟踪​实时纠偏 ±0.05 mm
◷
超高效节拍​​双工位连续作业
◎
无人化运行整线 1~2 人巡检
⚡
ARC MONITOR24.6V · 208A 实时监控

两大行业 · 全流程交付能力

汽车内外饰焊接 底盘结构件焊接 电池包框架焊接 排气系统焊接 摩托车车架焊接 摩托车油箱焊接 液冷分水器焊接 换热器智能焊接 板翅式换热器焊接 3DVC 相变换热器产线 液冷冷板焊接 焊接工艺开发 视觉引导与跟踪 柔性产线规划 无人化产线交付 产线信息化系统部署 数字孪生仿真
OUR BUSINESS

两大行业,一条交付链路

从工艺评审到量产爬坡,我们只做一件事:把焊接产线稳稳地交到客户手里。

行业一

汽摩部件焊接产线

面向整车厂、摩托车厂与一级零部件供应商,覆盖内外饰件、底盘结构件与摩托车车体件的自动化焊接产线规划与交付。

内外饰部件

  • 保险杠
  • 格栅
  • 门板
  • 仪表板骨架
  • 立柱饰板
  • 尾门饰板

塑料与金属混合件的外观焊接,主打热板焊、超声波焊、振动摩擦焊与激光透射焊,焊缝外观无痕、强度一致。

底盘结构件

  • 副车架
  • 控制臂
  • 扭力梁
  • 转向节
  • 排气系统
  • 电池包框架

高强钢结构件焊接,采用 MIG/MAG、激光-电弧复合焊、搅拌摩擦焊(FSW),兼顾熔深、变形控制与节拍。

摩托车部件

  • 车架
  • 油箱
  • 后摇臂
  • 车把管
  • 消音器
  • 脚踏支架

钢管与铝合金车架、薄板冲压油箱为主,采用 MIG/MAG、TIG 机器人弧焊与激光焊,兼顾焊缝气密性、外观一致性与节拍稳定。

行业二

数据中心液冷焊接产线

面向液冷板、CDU、换热器与相变器件制造商,提供高气密性、全自动化的焊接线体方案。

分水器全自动焊接线体

  • Manifold 分水器
  • 多接头一次成型
  • 不锈钢 / 铜管件
  • 自动氩弧焊

多支管接头自动定位、自动焊接、自动检漏一体化线体,管口位置一致性与气密性稳定可控。

换热器柔性智能焊接产线

  • CDU 换热器
  • 冷板 Cold Plate
  • 板翅式换热器
  • 真空钎焊 / 激光焊

多规格产品共线生产,配方化换型,焊接参数与检测数据全流程追溯,适配液冷行业快速迭代的型号谱。

3DVC 复合相变换热器产线

  • 3DVC 均温板
  • 复合相变换热器
  • 真空钎焊 / 扩散焊
  • 氦质谱检漏

面向三维均温板与复合相变换热器,覆盖封口焊、钎焊与气密检漏,适配高功率密度芯片散热器件的批量生产与一致性要求。

跨行业共通能力 工艺开发· 产线规划· 非标设计制造· 机器人集成· 视觉检测· 数据采集与追溯· 交付量产陪产
CORE CAPABILITY

柔性化、无人化,落在六个能力上

不是把机器人堆进产线就叫自动化,而是让产线能换型、能追溯、能稳定跑产能。

柔性化产线规划

按产品族划分工位与夹具,多车型、多规格共线生产,换型以配方调用完成,产能按模块增配扩展。

无人化产线集成

机器人焊接岛、自动上下料与料仓、AMR 物流、在线检测串联成线,单班用工压缩到巡检级别。

焊接工艺开发

先做工艺试验再定方案:接头形式、参数窗口、变形控制逐项验证,沉淀可复用的工艺参数库。

视觉引导与跟踪

3D 激光视觉寻位加焊缝实时跟踪,抵消来料公差与装配偏差,让机器人自己找到该焊的位置。

数字孪生与仿真

投产前完成节拍仿真、干涉校验与布局优化,把问题留在电脑里,而不是留到客户现场。

交付量产保障

厂内 FAT 预验收加现场 SAT 联调,试产爬坡阶段驻场陪产,交付后提供备件与远程运维支持。

DELIVERY PROCESS

七步落地,每一步都有验收物

产线项目最大的风险在过程不透明。我们用节点交付物,把进度和风险摆到台面上。

  1. 01

    需求与工艺评审

    梳理零件图、材料、产能目标与节拍要求,完成焊接工艺可行性评审。

    工艺可行性报告
  2. 02

    方案规划与仿真

    确定工位划分、机器人选型、夹具方案与物流路径,做节拍与干涉仿真。

    布局图 + 仿真报告
  3. 03

    详细设计与制造

    机械、电气、程序同步出图,非标件与工装夹具在厂内加工制造。

    总装图纸 + BOM
  4. 04

    厂内集成预验收

    在自有车间完成整线装配与通电调试,用真实工件做 FAT 预验收。

    FAT 验收报告
  5. 05

    现场安装与联调

    拆机发运、现场复装,与客户公用工程及上下游设备对接联调。

    SAT 联调记录
  6. 06

    试产爬坡与陪产

    小批量试产验证直通率,逐步提升节拍,驻场陪产至达成量产目标。

    爬坡达标确认
  7. 07

    运维与持续优化

    提供备件供应、远程诊断与工艺优化服务,支撑产线长期稳定运行。

    运维服务协议
TECHNOLOGY & PROCESS

工艺、装备与数据,三件事一起做

焊接质量靠工艺,稳定产出靠装备,可追溯靠数据。三者缺一,产线就跑不稳。

WELDING PROCESS

焊接工艺

按材料与接头形式匹配工艺,先验证再上产线,不拿量产去试错。

  • 金属焊接:MIG/MAG 熔化极气体保护焊、TIG 钨极氩弧焊、激光焊、激光-电弧复合焊
  • 特种工艺:搅拌摩擦焊 FSW、电阻点焊 / 凸焊、真空钎焊
  • 塑料件焊接:热板焊、超声波焊、振动摩擦焊、激光透射焊
  • 工艺验证:参数窗口试验、接头强度与金相分析、变形与节拍评估
适用材料钢 / 铝 / 不锈钢 / 铜 / 工程塑料
接头形式对接 / 搭接 / T 型 / 角接
质量目标直通率 ≥ 99.5%
AUTOMATION UNIT

自动化单元

把工位做成标准单元,再按产能目标拼线,扩产不用重新做方案。

  • 六轴机器人焊接岛:两台机器人配一个变位机进行协同变位焊接
  • 自动上下料:机器人抓取、料仓、振动盘、视觉定位
  • 厂内物流:AGV / AMR 自动配送,与产线节拍联动
  • 工装夹具与快换系统,产品族内换型免调机
工位节拍30 ~ 90 s / 件
换型时间≤ 5 min
运行模式24 h 连续 / 单班 1~2 人
QUALITY & DATA

质量与数据

每一件产品的焊接过程都可回放,出了问题能定位到那一段电流曲线。

  • 焊接电流 / 电压 / 送丝速度曲线全过程采集与判定
  • 焊缝外观视觉检测,缺陷自动标记与分流
  • 气密性 / 氦检漏、耐压与流阻测试(液冷部件)
  • MES 对接:产品序列号、工位、参数、检测结果全流程追溯
数据采集逐件 100% 记录
追溯粒度单件级序列号
看板OEE / 节拍 / 不良率实时
TYPICAL SPECIFICATIONS

典型产线参数

以下为常见配置区间,实际方案按零件、产能目标与厂房条件定制。

适用部件汽车内外饰件(保险杠、格栅、门板、仪表板骨架)与底盘结构件(副车架、控制臂、扭力梁、电池包框架);数据中心液冷分水器、换热器、冷板
焊接工艺MIG/MAG、TIG、激光焊、激光-电弧复合焊、搅拌摩擦焊 FSW、电阻点焊、真空钎焊、热板焊 / 超声波焊
典型节拍汽摩部件 45 ~ 90 s / 件;液冷部件 30 ~ 60 s / 件(视焊缝长度与工位数而定)
机器人配置2 ~ 8 台六轴工业机器人,支持单机双工位与多机协同
上下料方式机器人自动抓取配料仓 / 振动盘 / 视觉定位;可配置 AGV、AMR 自动配送
换型能力产品族内配方化换型 ≤ 5 min;跨产品族约 30 ~ 60 min
检测方式3D 激光视觉寻位与焊缝跟踪、焊缝外观视觉检测、气密性 / 氦检漏、强度抽检与金相分析
质量追溯焊接参数曲线逐件采集,MES 单件级追溯,支持按序列号反查全过程数据
目标直通率≥ 99.5%(视零件工艺成熟度而定)
人员配置无人化模式下单线 1 ~ 2 人巡检;上下料与检测工序可进一步自动化
公用工程按方案提供电、气、水与排烟除尘接口需求清单
服务范围方案规划、非标设计制造、机器人集成、现场安装联调、试产陪产、备件与运维
WHY AUTOMATION

传统人工产线 vs 柔性无人化产线

自动化真正的收益不在“省了几个人”,而在产出的稳定性与可复制性。

对比维度 传统人工产线 浩通智能柔性无人化产线
换型时间 2 ~ 4 小时,依赖老师傅调机 产品族内 ≤ 5 分钟,配方一键调用
单班用工 6 ~ 10 人,节拍受人工状态影响 1 ~ 2 人巡检,节拍由设备保证
焊接一致性 靠经验与手感,批次波动大 参数闭环监控,逐件判定
质量追溯 纸质记录,事后难以还原 MES 单件级追溯,数据可回放
产能弹性 扩产需重新招人与培训 模块化增配工位,复制即扩产
新产品导入 重新做夹具、重新摸索工艺 沿用工艺参数库,快速验证导入

注:以上为行业常见对比区间,实际提升幅度与零件类型、原有产线自动化程度相关。

ABOUT US

广州浩通智能科技有限公司

我们是一家专注柔性化、无人化焊接产线的系统集成企业,业务覆盖 汽摩部件(内外饰、底盘等部件焊接产线)与 数据中心液冷(分水器全自动焊接线体、换热器柔性智能焊接产线)两大行业。

从工艺评审、产线规划、非标设计与制造,到机器人集成、视觉检测、数据追溯, 再到现场联调与量产陪产,浩通智能提供一条完整的交付链路 —— 客户拿到的不只是设备,而是一条能稳定跑出产能的产线。

我们相信,好的自动化方案应该让产线具备“可换型、可追溯、可复制”的能力, 而不是把人工的不可控,换成设备的不可控。

柔性化产线规划 无人化产线集成 非标设备设计制造 交付量产陪产
业务区域 华南为中心 · 面向全国交付
核心行业 汽摩部件 · 数据中心液冷
服务模式 整线交钥匙 / 单元改造升级
擅长方向 柔性化 · 无人化产线规划与量产交付
FAQ

常见问题

从立项到量产交付,通常需要多长时间?
视产线规模与工艺成熟度而定。结构相对固定的单工位焊接单元通常 2 ~ 3 个月;多工位整线项目一般 4 ~ 6 个月,含厂内 FAT 预验收与现场 SAT 联调。试产爬坡阶段我们会驻场陪产,直至达成约定的节拍与直通率目标。
我们已有产线和设备,能不能做自动化改造升级?
可以。我们提供单元级改造方案:保留可复用的设备与基础设施,新增机器人焊接岛、自动上下料、视觉跟踪与数据采集模块,按“先局部自动化、再整线贯通”的节奏推进,尽量减少对现有生产的影响。
多车型、多规格共线怎么实现?
核心是产品族划分与快换工装。我们把结构相近的零件归入同一产品族,共用夹具基座,靠定位块与快换模块区分型号;焊接程序、机器人轨迹与检测标准做成配方,切换型号时调用对应配方即可,产品族内换型时间可控制在 5 分钟以内。
支持哪些焊接工艺?能覆盖我们的零件吗?
金属件覆盖 MIG/MAG、TIG、激光焊、激光-电弧复合焊、搅拌摩擦焊、电阻点焊与真空钎焊;塑料件覆盖热板焊、超声波焊、振动摩擦焊与激光透射焊。立项前我们会先做工艺可行性评审与试焊验证,确认接头强度、外观与节拍都能满足要求后再定方案。
液冷部件对气密性要求很高,你们怎么保证?
分水器与换热器线体通常把焊接与检漏做成一体化流程:焊后自动进入气密 / 氦检漏工位,超差件自动分流并标记缺陷位置,同时把该件的焊接参数曲线与检漏结果绑定存档,便于追溯与工艺迭代。
交付之后的售后与备件怎么保障?
交付时同步移交图纸、程序、参数库与操作维护手册,并对客户团队做操作与保养培训。我们提供备件清单与常备件供应、远程诊断与工艺优化支持,可根据客户需求签订年度运维服务协议。

说说你的零件和产能目标

把零件类型、焊接工艺、目标节拍和现有厂房条件告诉我们,我们会在 1 ~ 2 个工作日内给出初步的产线规划思路与可行性判断。

  • 免费做焊接工艺可行性与节拍初步评估
  • 提供同行业已交付项目的实施经验分享
  • 可安排到厂参观或线上方案沟通
电话咨询 020-86880668
商务邮箱 sales@haotong-int.com

提交即表示同意我们仅将该信息用于本次业务沟通。